వ్యాసం సారాంశం
ఆకర్షణీయమైన, మన్నికైన మరియు నమ్మదగిన ఫర్నిచర్ను ఉత్పత్తి చేయడానికి ప్రొఫెషనల్ ఎడ్జ్ ఫినిషింగ్ ప్రక్రియ అవసరం.ఒక హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ మెషిన్నియంత్రిత అంటుకునే అప్లికేషన్, ప్రెజర్ మరియు ఫినిషింగ్ ఆపరేషన్ల ద్వారా PVC, ABS, వెనీర్ మరియు ఇతర ఎడ్జింగ్ మెటీరియల్లను బహిర్గత ప్యానెల్ అంచులకు బంధించడంలో తయారీదారులకు సహాయపడుతుంది. అయినప్పటికీ, తగిన పరికరాలను ఎంచుకోవడంలో యంత్రం వేగం లేదా కొనుగోలు ధరను పోల్చడం కంటే ఎక్కువ ఉంటుంది.
ఈ గైడ్ పని సూత్రాలు, కీలక భాగాలు, అంటుకునే ఎంపిక, ఉత్పత్తి సవాళ్లు మరియు హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ పరికరాల కొనుగోలు పరిశీలనలను అన్వేషిస్తుంది. తయారీదారులు బంధన అనుగుణ్యతను ఎలా మెరుగుపరుస్తారు, పదార్థ వ్యర్థాలను తగ్గించవచ్చు మరియు స్థిరమైన ఉత్పత్తి పనితీరును ఎలా నిర్వహించవచ్చో కూడా ఇది వివరిస్తుంది.
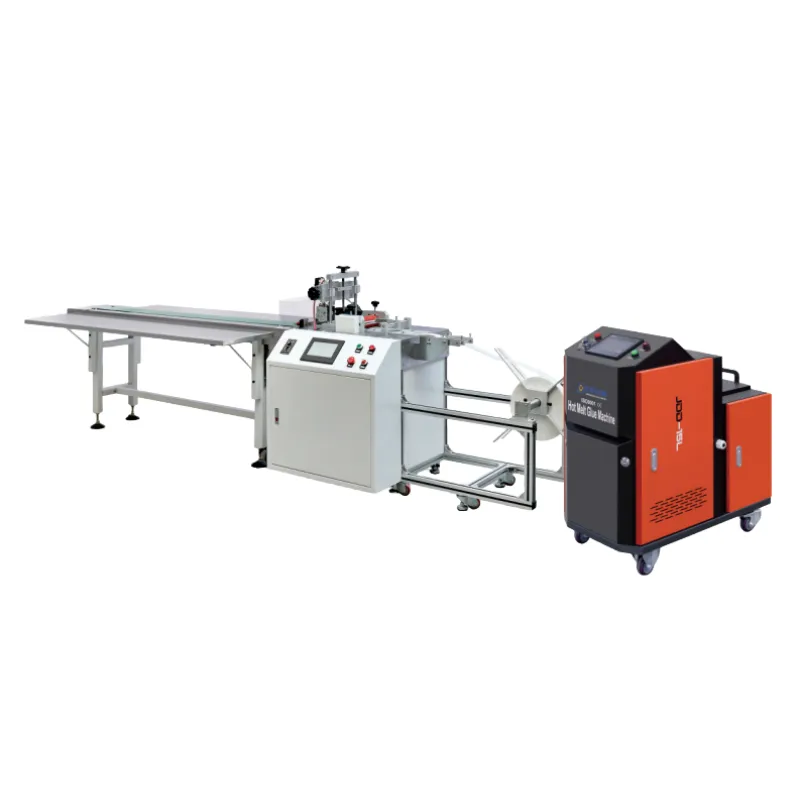
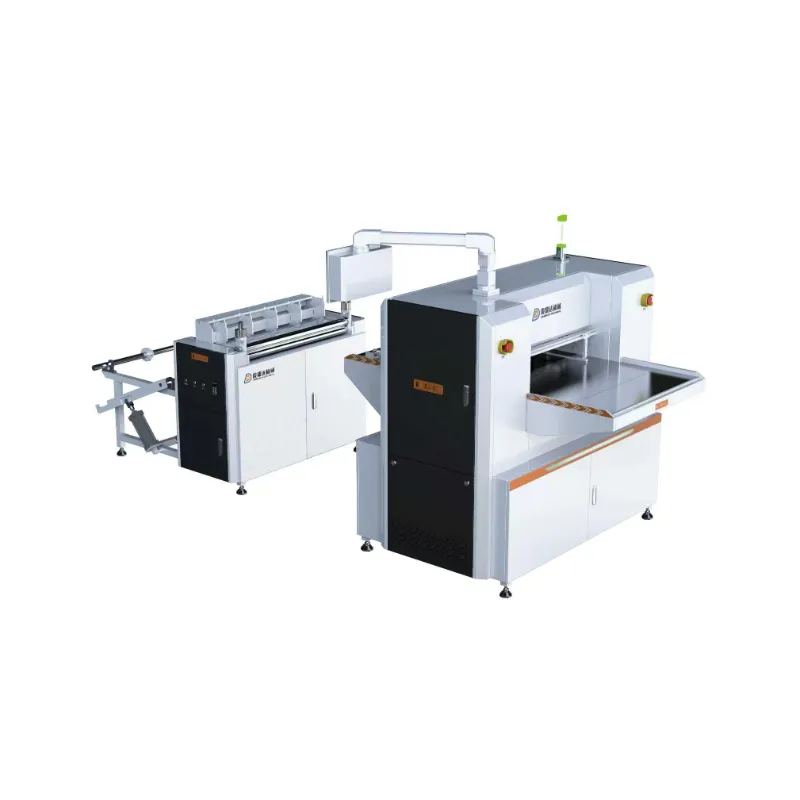
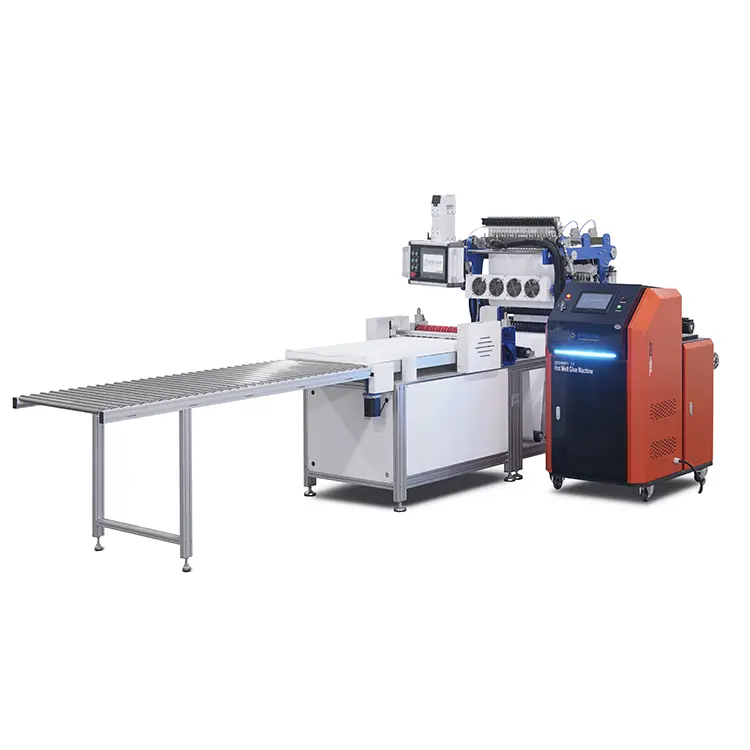
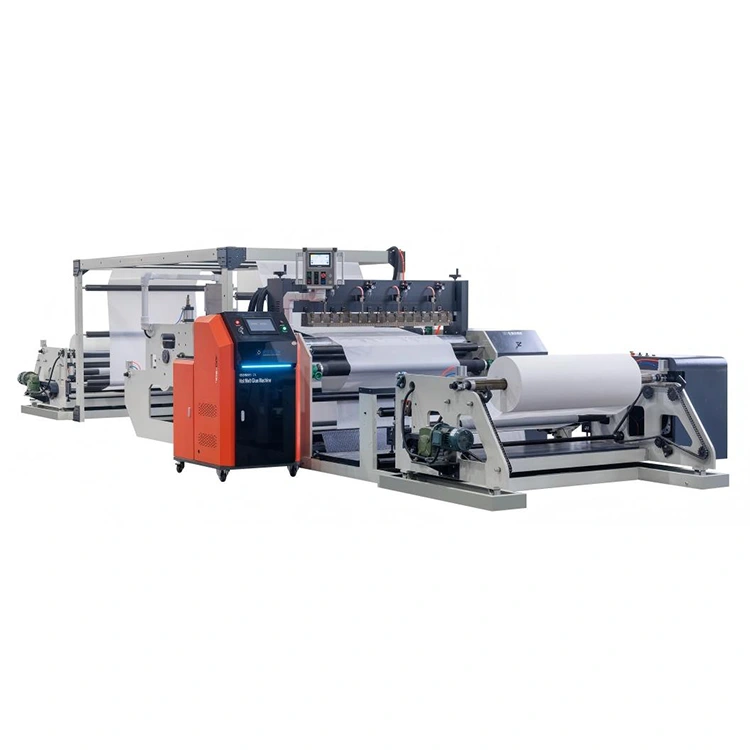
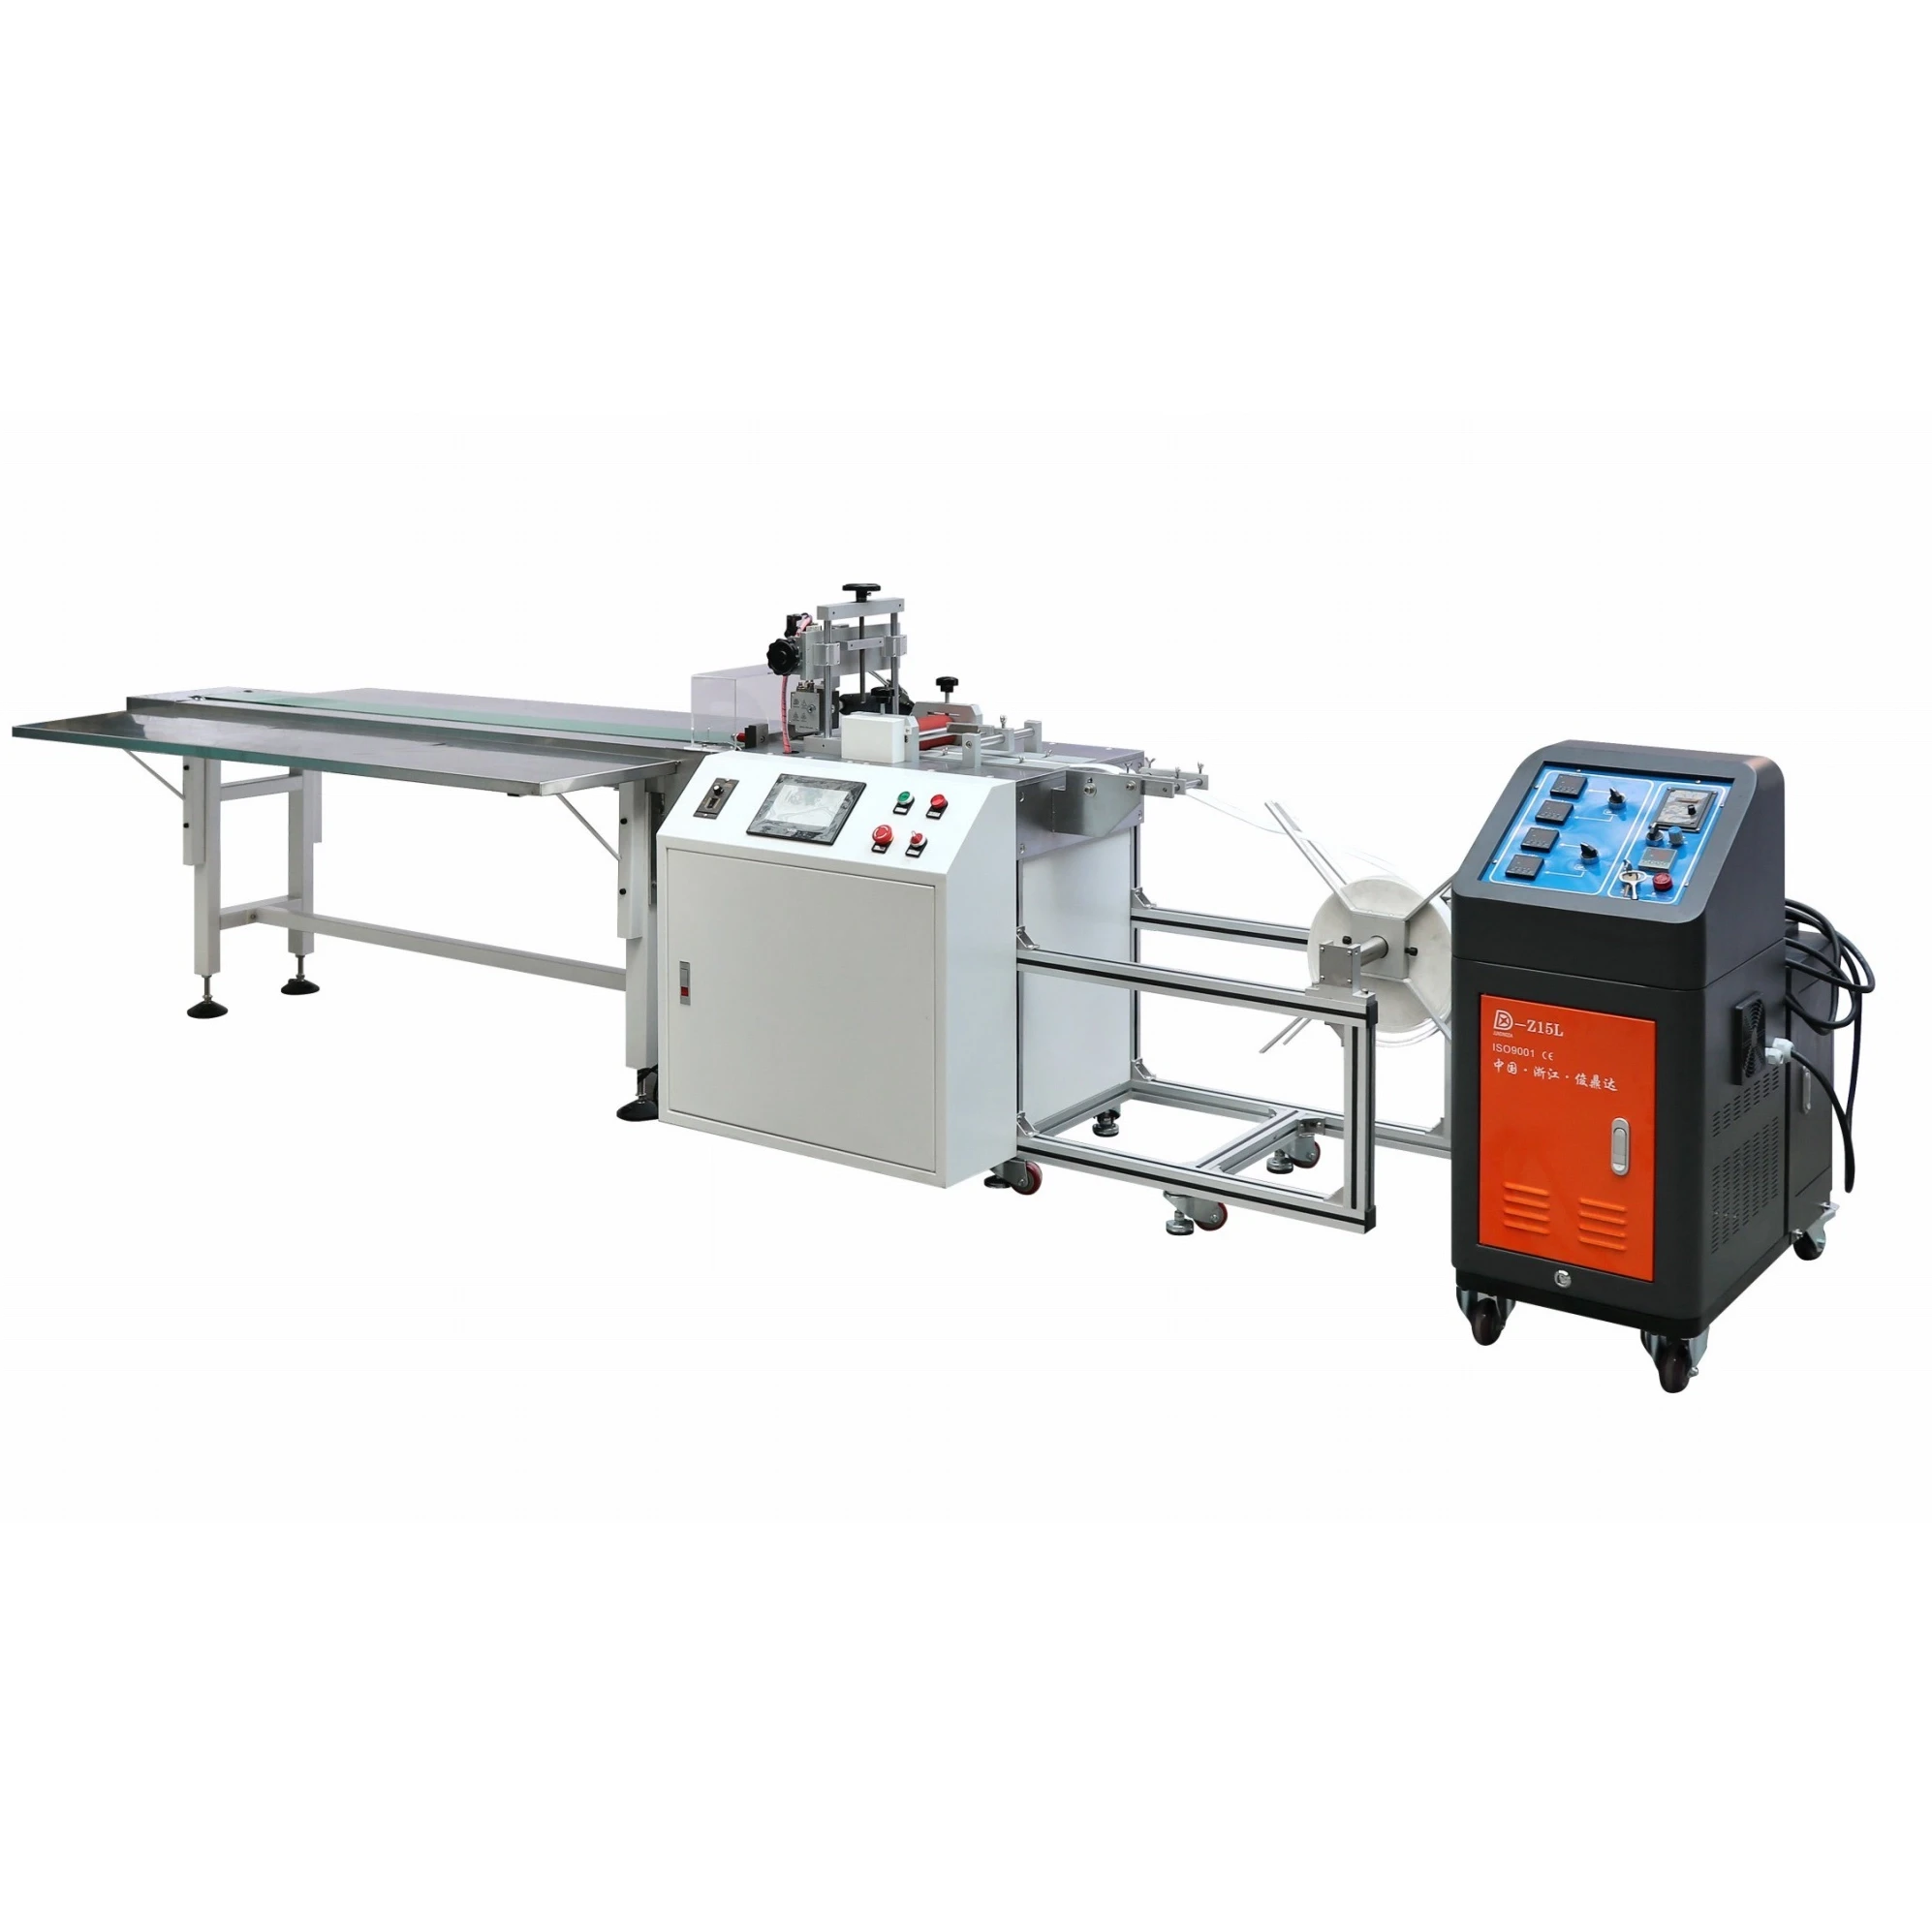
హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ మెషిన్ అనేది చెక్క పని యంత్రం, ఇది ఫర్నిచర్ ప్యానెల్ల బహిర్గత అంచులకు అలంకరణ మరియు రక్షణ అంచు పదార్థాలను జోడించడానికి రూపొందించబడింది. ప్యానెల్ సబ్స్ట్రేట్ మరియు ఎడ్జ్ బ్యాండింగ్ స్ట్రిప్ మధ్య బలమైన కనెక్షన్ని సృష్టించడానికి ఇది వేడిచేసిన అంటుకునేదాన్ని ఉపయోగిస్తుంది.
ఫర్నిచర్ తయారీలో, MDF, పార్టికల్బోర్డ్, ప్లైవుడ్ మరియు లామినేటెడ్ ప్యానెల్లు వంటి పదార్థాలు తరచుగా కత్తిరించిన తర్వాత అంచులను బహిర్గతం చేస్తాయి. ఈ అంచులు అసంపూర్తిగా కనిపిస్తాయి, తేమను గ్రహించి, ప్రభావం లేదా రోజువారీ దుస్తులు ధరించే అవకాశం ఉంది. ఎడ్జ్ బ్యాండింగ్ బహిర్గతమైన కోర్ను కవర్ చేస్తుంది మరియు క్లీనర్, మరింత ప్రొఫెషనల్ రూపాన్ని అందిస్తుంది.
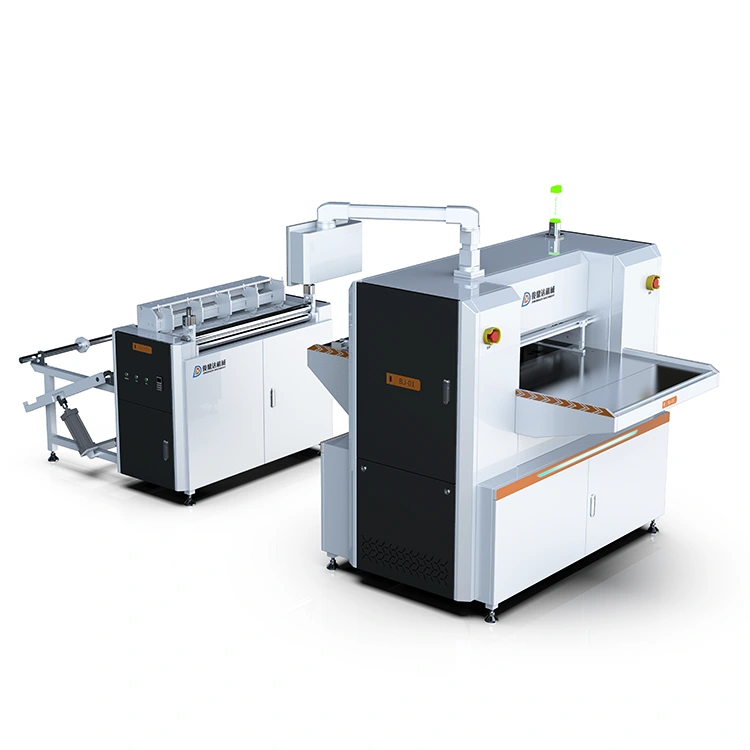
మాన్యువల్ ఎడ్జ్ అప్లికేషన్ వలె కాకుండా, ఆటోమేటెడ్ హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ ప్రక్రియ అంటుకునే అప్లికేషన్, స్ట్రిప్ ఫీడింగ్, నొక్కడం, కత్తిరించడం మరియు ఉపరితల ముగింపును ఏకీకృతం చేస్తుంది. ఇది క్యాబినెట్ ఫ్యాక్టరీలు, వార్డ్రోబ్ తయారీదారులు, ఆఫీస్ ఫర్నిచర్ ఉత్పత్తిదారులు మరియు ఇతర చెక్క పని వ్యాపారాలకు అనుకూలంగా ఉంటుంది.
మెషిన్ సాలిడ్ హాట్ మెల్ట్ అంటుకునే దానిని తగిన అప్లికేషన్ స్థితికి చేరుకునే వరకు వేడి చేయడం ద్వారా పనిచేస్తుంది. యంత్రం రూపకల్పనపై ఆధారపడి, అంటుకునేది ప్యానెల్ అంచు లేదా అంచు పదార్థానికి బదిలీ చేయబడుతుంది. ప్రెజర్ రోలర్లు రెండు ఉపరితలాలను ఒకచోట చేర్చుతాయి, అయితే అంటుకునే పదార్థం చల్లబడుతుంది లేదా బంధాన్ని ఏర్పరుస్తుంది.
యంత్ర కాన్ఫిగరేషన్లు విభిన్నంగా ఉన్నప్పటికీ, ఒక సాధారణ ఉత్పత్తి ప్రక్రియ క్రింది దశలను కలిగి ఉంటుంది.
ఆపరేటర్ వర్క్పీస్ను ఫీడింగ్ సిస్టమ్పై ఉంచారు. ప్యానెల్ తప్పనిసరిగా తగిన కొలతలు, శుభ్రమైన ఉపరితలం మరియు సరిగ్గా సిద్ధం చేయబడిన అంచుని కలిగి ఉండాలి. కొన్ని యంత్రాలు అంటుకునే అప్లికేషన్ ముందు చిన్న అవకతవకలు, రంపపు గుర్తులు మరియు దెబ్బతిన్న పదార్థాన్ని తొలగించడానికి ప్రీ-మిల్లింగ్ యూనిట్ను కలిగి ఉంటాయి.
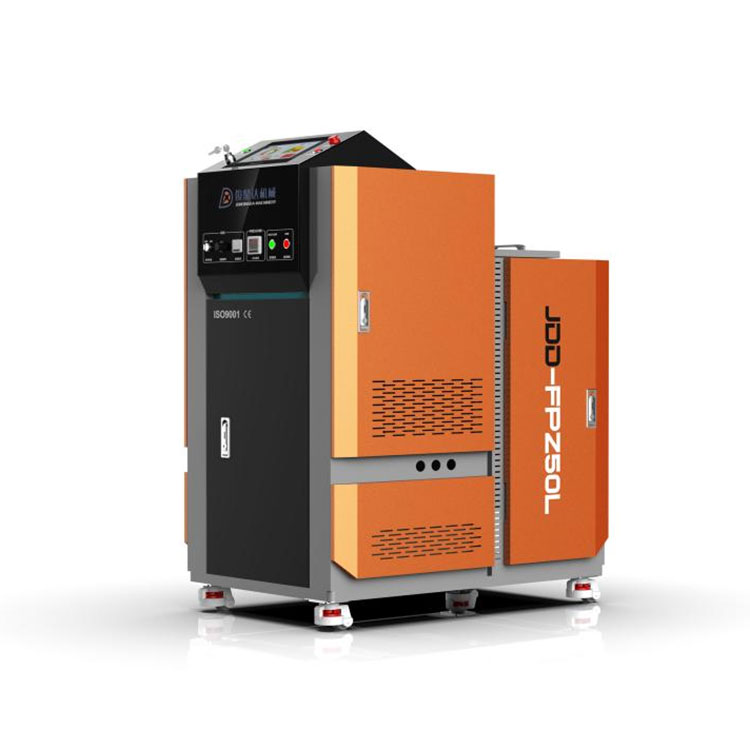
హాట్ మెల్ట్ అంటుకునే ఒక గ్లూ పాట్ లేదా అనుకూలమైన అంటుకునే డెలివరీ సిస్టమ్ లోపల వేడి చేయబడుతుంది. అంటుకునే పదార్థం తయారీదారు సిఫార్సు చేసిన ప్రాసెసింగ్ ఉష్ణోగ్రతకు చేరుకున్న తర్వాత, ఒక అప్లికేషన్ రోలర్ దానిని ప్యానెల్ అంచు లేదా నిర్దేశించిన బంధం ఉపరితలంపై పంపిణీ చేస్తుంది.
ఏకరీతి అంటుకునే కవరేజ్ ముఖ్యం. తగినంత జిగురు బలహీనమైన బంధానికి దారి తీస్తుంది, అయితే అధిక అప్లికేషన్ కనిపించే గ్లూ లైన్లను మరియు అదనపు శుభ్రపరిచే పనిని సృష్టించవచ్చు.
అంచు స్ట్రిప్ వర్క్పీస్ వైపు మార్గనిర్దేశం చేయబడుతుంది మరియు అంటుకునే-పూత అంచుకు వ్యతిరేకంగా ఖచ్చితంగా ఉంచబడుతుంది. సాధారణ పదార్థాలలో PVC, ABS, మెలమైన్ మరియు కలప పొరలు ఉన్నాయి. ఫీడింగ్ మెకానిజం ప్రక్రియ అంతటా స్థిరమైన స్ట్రిప్ అమరికను నిర్వహించడానికి సహాయపడుతుంది.
ప్రెజర్ రోలర్లు అంచు పదార్థాన్ని ప్యానెల్కు వ్యతిరేకంగా గట్టిగా నొక్కండి. ఈ దశ అంటుకునే రెండు ఉపరితలాలతో సమర్థవంతమైన సంబంధాన్ని ఏర్పరుస్తుంది. సరైన ఒత్తిడి మరియు స్థిరమైన ఆహారం ఖాళీలు, ట్రైనింగ్ మరియు అసమాన బంధాన్ని తగ్గించడంలో సహాయపడతాయి.
యంత్రం ఆకృతీకరణపై ఆధారపడి, కట్టింగ్ యూనిట్లు ముందు మరియు వెనుక చివరల నుండి అదనపు పదార్థాన్ని తొలగిస్తాయి. రఫ్ ట్రిమ్మింగ్ మరియు ఫైన్ ట్రిమ్మింగ్ స్టేషన్లు ఎగువ మరియు దిగువ ఉపరితలాల నుండి అదనపు అంచులను తీసివేయగలవు.
అదనపు ఫినిషింగ్ యూనిట్లు చిన్న అంటుకునే అవశేషాలను స్క్రాప్ చేయవచ్చు మరియు చిన్న సాధన గుర్తులను తీసివేయవచ్చు. బఫింగ్ వీల్స్ పూర్తయిన అంచు యొక్క రూపాన్ని మెరుగుపరచడానికి మరియు శుభ్రమైన ఉపరితలాన్ని సృష్టించడానికి సహాయపడతాయి.
మెషిన్ పనితీరు అనేక యాంత్రిక మరియు విద్యుత్ వ్యవస్థల సమన్వయంపై ఆధారపడి ఉంటుంది. ఈ భాగాలను అర్థం చేసుకోవడం కొనుగోలుదారులు పరికరాలను మరింత ఖచ్చితంగా అంచనా వేయడానికి మరియు వారి ఉత్పత్తి అవసరాలకు అత్యంత ముఖ్యమైన విధులను గుర్తించడంలో సహాయపడుతుంది.
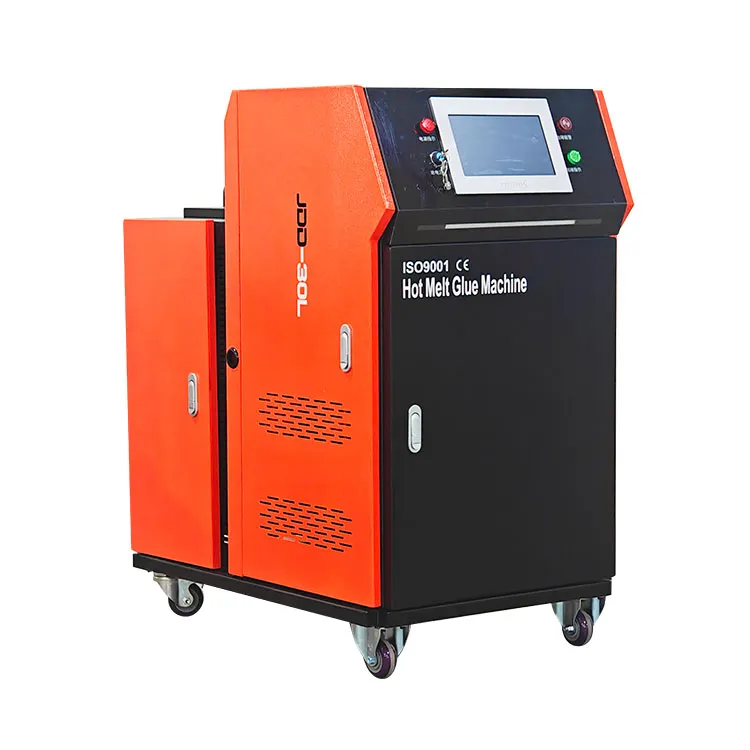
జిగురు కుండ అంటుకునేదాన్ని నిల్వ చేస్తుంది మరియు వేడి చేస్తుంది. దాని వేడి సామర్థ్యం, ఉష్ణోగ్రత నియంత్రణ, మెటీరియల్ అనుకూలత మరియు శుభ్రపరిచే సౌలభ్యం అంటుకునే అప్లికేషన్ యొక్క స్థిరత్వాన్ని ప్రభావితం చేస్తాయి.
నిరంతర ఉత్పత్తి కోసం, తాపన వ్యవస్థ అనవసరమైన వేడెక్కడం లేకుండా తగిన ప్రాసెసింగ్ పరిస్థితులను నిర్వహించాలి. సరికాని ఉష్ణోగ్రత సెట్టింగ్లు అంటుకునే స్నిగ్ధత, బంధం పనితీరు మరియు పూర్తి రూపాన్ని ప్రభావితం చేయవచ్చు.
అప్లికేషన్ రోలర్ కరిగిన అంటుకునే పదార్థాన్ని నియమించబడిన బంధం ఉపరితలంపైకి బదిలీ చేస్తుంది. స్థిరమైన రోలర్ సిస్టమ్ జిగురును సమానంగా పంపిణీ చేయడంలో సహాయపడుతుంది మరియు వర్క్పీస్ల మధ్య వ్యత్యాసాలను తగ్గిస్తుంది.
ఫీడింగ్ మెకానిజం అంచు స్ట్రిప్ను బంధం ప్రాంతంలోకి మార్గనిర్దేశం చేస్తుంది. ఖచ్చితమైన అమరిక ముడతలు, షిఫ్టింగ్ మరియు అస్థిరమైన అంచు స్థానాలను నిరోధించడంలో సహాయపడుతుంది.
ప్రెజర్ రోలర్లు ప్యానెల్కు వ్యతిరేకంగా అంచు స్ట్రిప్ను భద్రపరచడానికి శక్తిని వర్తింపజేస్తాయి. వాటి అమరిక, ఒత్తిడి సర్దుబాటు మరియు ఆపరేటింగ్ స్థిరత్వం బంధన అనుగుణ్యతను ప్రభావితం చేస్తాయి.
కట్టింగ్, ట్రిమ్మింగ్, స్క్రాపింగ్ మరియు పాలిషింగ్ సిస్టమ్స్ వర్క్పీస్ యొక్క తుది రూపాన్ని నిర్ణయిస్తాయి. అధిక-నాణ్యత ముగింపు ద్వితీయ మాన్యువల్ ప్రాసెసింగ్ను తగ్గిస్తుంది మరియు ఉత్పత్తి సామర్థ్యాన్ని మెరుగుపరుస్తుంది.
| భాగం | ప్రధాన విధి | కొనుగోలుదారులు ఏమి తనిఖీ చేయాలి |
|---|---|---|
| జిగురు కుండ | కరుగుతుంది మరియు అంటుకునే నిల్వ చేస్తుంది | తాపన స్థిరత్వం మరియు జిగురు అనుకూలత |
| అప్లికేషన్ రోలర్ | అంటుకునే పంపిణీ చేస్తుంది | ఏకరీతి గ్లూ అప్లికేషన్ |
| దాణా వ్యవస్థ | ఎడ్జ్ బ్యాండింగ్ను గైడ్ చేస్తుంది | సమలేఖనం మరియు దాణా స్థిరత్వం |
| ప్రెజర్ రోలర్లు | ప్యానెల్లపై అంచుని నొక్కండి | ఒత్తిడి స్థిరత్వం |
| ట్రిమ్మింగ్ యూనిట్లు | అదనపు అంచుని తొలగించండి | కట్టింగ్ ఖచ్చితత్వం మరియు సర్దుబాటు |
| బఫింగ్ యూనిట్లు | పూర్తయిన రూపాన్ని మెరుగుపరచండి | ఉపరితల శుభ్రత మరియు ముగింపు |
హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ పరికరాలను ఎంచుకునేటప్పుడు మెటీరియల్ అనుకూలత అనేది చాలా ముఖ్యమైన అంశాలలో ఒకటి. నమ్మదగిన ఫలితాలను అందించడానికి అంటుకునే, అంచు పదార్థం మరియు ప్యానెల్ సబ్స్ట్రేట్ కలిసి పని చేయాలి.
ఇథిలీన్-వినైల్ అసిటేట్ (EVA) సాంప్రదాయిక ఎడ్జ్ బ్యాండింగ్ అప్లికేషన్లలో విస్తృతంగా ఉపయోగించబడుతుంది. ఇది ప్రాక్టికల్ ప్రాసెసింగ్ లక్షణాలు, సాపేక్షంగా సూటిగా నిర్వహించడం మరియు అనేక ప్రామాణిక ఫర్నిచర్ తయారీ ప్రక్రియలతో అనుకూలతను అందిస్తుంది.
EVA తరచుగా క్యాబినెట్లు, వార్డ్రోబ్లు, షెల్ఫ్లు మరియు సాధారణ ఫర్నిచర్ ఉత్పత్తి కోసం ఎంపిక చేయబడుతుంది, ఇక్కడ సమతుల్య బంధం పనితీరు మరియు నిర్వహణ ఖర్చులు ముఖ్యమైనవి.
పాలియురేతేన్ రియాక్టివ్ (PUR) హాట్ మెల్ట్ అంటుకునేది భిన్నమైన బంధన యంత్రాంగాన్ని అందిస్తుంది. అప్లికేషన్ తర్వాత, ఇది తేమతో చర్య జరుపుతుంది మరియు క్రాస్లింక్డ్ బంధాన్ని ఏర్పరుస్తుంది. తేమ మరియు వేడికి మెరుగైన ప్రతిఘటన అవసరమయ్యే అనువర్తనాల కోసం ఇది తరచుగా పరిగణించబడుతుంది.
అయినప్పటికీ, PURకి అనుకూలమైన యంత్ర పరికరాలు మరియు మరింత జాగ్రత్తగా ఆపరేటింగ్ విధానాలు అవసరం. జిగురు అవశేషాలు, పనిలేకుండా ఉండే సమయం, శుభ్రపరిచే అవసరాలు మరియు అంటుకునే నిర్వహణ పరికరాలు మరియు అంటుకునే తయారీదారుల సూచనలను అనుసరించాలి.
| పోలిక | EVA అంటుకునే | PUR అంటుకునే |
|---|---|---|
| బాండింగ్ మెకానిజం | ప్రధానంగా శీతలీకరణ ద్వారా సెట్ చేస్తుంది | తేమ-రియాక్టివ్ క్యూరింగ్ తర్వాత శీతలీకరణ |
| సాధారణ అప్లికేషన్లు | సాధారణ ఫర్నిచర్ ఉత్పత్తి | మెరుగైన ప్రతిఘటన అవసరమయ్యే అప్లికేషన్లు |
| తేమ నిరోధకత | సూత్రీకరణపై ఆధారపడి ఉంటుంది | సరైన క్యూరింగ్ తర్వాత సాధారణంగా ఎక్కువ |
| యంత్ర అవసరాలు | అనుకూలమైన సంప్రదాయ హాట్ మెల్ట్ సిస్టమ్ | PUR-అనుకూల అంటుకునే వ్యవస్థ |
| నిర్వహణ | సాధారణ గ్లూ కుండ మరియు రోలర్ శుభ్రపరచడం | మరింత జాగ్రత్తగా నిర్వహణ మరియు శుభ్రపరిచే విధానాలు |
పరికరాలను కొనుగోలు చేయడానికి ముందు, తయారీదారులు మద్దతు ఉన్న అంచు మందం, స్ట్రిప్ వెడల్పు, అంటుకునే రకం మరియు దాణా పరిధిని ధృవీకరించాలి. యంత్రం రోజువారీ ఉత్పత్తిలో ఉపయోగించే వాస్తవ పదార్థాలతో సరిపోలాలి.
ప్యానెల్ అంచులను ప్రాసెస్ చేస్తున్నప్పుడు ఫర్నిచర్ తయారీదారులు తరచుగా పునరావృత ఇబ్బందులను ఎదుర్కొంటారు. సరిగ్గా కాన్ఫిగర్ చేయబడిన హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ మెషిన్ ఈ అనేక సమస్యలను పరిష్కరించడానికి సహాయపడుతుంది.
మాన్యువల్ అప్లికేషన్ మరియు అస్థిర గ్లూ డెలివరీ అస్థిరమైన అంటుకునే కవరేజీని ఉత్పత్తి చేస్తుంది. ఇది కొన్ని ప్రాంతాలలో బలహీనమైన బంధానికి మరియు మరికొన్నింటిలో అధిక గ్లూ లైన్లకు కారణం కావచ్చు.
ఆచరణాత్మక పరిష్కారం:స్థిరమైన హీటింగ్ మరియు అప్లికేషన్ సిస్టమ్ను ఉపయోగించండి, తగిన అంటుకునేదాన్ని ఎంచుకోండి మరియు అప్లికేషన్ రోలర్ను క్రమం తప్పకుండా తనిఖీ చేయండి.
అంటుకునేది అననుకూలంగా ఉన్నప్పుడు, ప్యానెల్ అంచు మురికిగా ఉన్నప్పుడు లేదా ప్రాసెసింగ్ ఉష్ణోగ్రత మరియు పీడనం అనుచితంగా ఉన్నప్పుడు అంచులు ఎత్తవచ్చు లేదా విడిపోవచ్చు.
ఆచరణాత్మక పరిష్కారం:ప్యానెల్ అంచుని శుభ్రపరచండి మరియు సిద్ధం చేయండి, అంటుకునే అనుకూలతను నిర్ధారించండి మరియు అంటుకునే సరఫరాదారు సిఫార్సుల ప్రకారం ప్రాసెసింగ్ పరిస్థితులను సర్దుబాటు చేయండి.
మితిమీరిన అంటుకునే, సరికాని స్థానాలు, తగని మెటీరియల్ కలయికలు లేదా అస్థిరమైన యంత్ర సర్దుబాటు గుర్తించదగిన జిగురు గీతలను సృష్టించవచ్చు.
ఆచరణాత్మక పరిష్కారం:అంటుకునే పరిమాణాన్ని ఆప్టిమైజ్ చేయండి, తగిన అంచు పదార్థాలను ఉపయోగించండి మరియు ఖచ్చితమైన రోలర్ మరియు ఫీడింగ్ అమరికను నిర్వహించండి.
సరికాని ట్రిమ్మింగ్ సెట్టింగ్లు, అరిగిపోయిన కట్టర్లు మరియు అస్థిరమైన ప్యానెల్ స్థానాలు కఠినమైన అంచులను వదిలివేయవచ్చు లేదా అలంకార ఉపరితలాన్ని దెబ్బతీస్తాయి.
ఆచరణాత్మక పరిష్కారం:కట్టింగ్ సాధనాలను తనిఖీ చేయండి, ప్యానెల్ ఫీడింగ్ను స్థిరంగా నిర్వహించండి మరియు మెటీరియల్ మందం కోసం ట్రిమ్మింగ్ సెట్టింగ్లను సర్దుబాటు చేయండి.
కత్తిరించడం, అంటుకోవడం, నొక్కడం మరియు పూర్తి చేయడం విడివిడిగా నిర్వహించినప్పుడు, ఆపరేటర్లు వర్క్పీస్లను బదిలీ చేయడానికి మరియు మాన్యువల్ కార్యకలాపాలను పునరావృతం చేయడానికి ఎక్కువ సమయాన్ని వెచ్చిస్తారు.
ఆచరణాత్మక పరిష్కారం:ఫ్యాక్టరీ ఉత్పత్తి పరిమాణానికి అవసరమైన ప్రాసెసింగ్ స్టేషన్లను ఏకీకృతం చేసే మెషిన్ కాన్ఫిగరేషన్ను పరిగణించండి.
సరైన యంత్రాన్ని ఎంచుకోవడానికి ప్రస్తుత ఉత్పత్తి అవసరాలు మరియు భవిష్యత్తు వ్యాపార ప్రణాళికల యొక్క ఆచరణాత్మక అంచనా అవసరం. అధిక రేట్ వేగం కలిగిన యంత్రం స్వయంచాలకంగా ప్రతి ఫ్యాక్టరీకి అత్యంత అనుకూలమైన పెట్టుబడి కాదు.
ప్రతి షిఫ్ట్కు ప్రాసెస్ చేయబడిన ప్యానెల్ల సగటు సంఖ్య, ఊహించిన రోజువారీ పనిభారం మరియు ఉత్పత్తి షెడ్యూల్ను అంచనా వేయండి. ఒక చిన్న వర్క్షాప్ వశ్యత మరియు సులభమైన ఆపరేషన్కు ప్రాధాన్యతనిస్తుంది, అయితే పెద్ద ఫర్నిచర్ ఫ్యాక్టరీకి అధిక నిర్గమాంశ మరియు మరింత ఆటోమేటెడ్ ఫంక్షన్లు అవసరం కావచ్చు.
కనిష్ట మరియు గరిష్ట వర్క్పీస్ మందం, వెడల్పు, పొడవు మరియు ఇతర డైమెన్షనల్ పరిమితులను తనిఖీ చేయండి. ఈ లక్షణాలు వాస్తవ ఉత్పత్తిలో ఉపయోగించే ఫర్నిచర్ ప్యానెల్లను కవర్ చేయాలి.
పరికరాలు అవసరమైన PVC, ABS, మెలమైన్ లేదా వెనీర్ ఎడ్జింగ్కు మద్దతు ఇస్తుందో లేదో నిర్ధారించండి. వేర్వేరు పదార్థాలకు వేర్వేరు ప్రాసెసింగ్ పరిస్థితులు మరియు అనుకూలమైన అంటుకునే సూత్రీకరణలు అవసరం కావచ్చు.
స్వయంచాలకంగా పూర్తి చేయవలసిన కార్యకలాపాలను పరిగణించండి. ఫ్యాక్టరీ ఉత్పత్తి పరిధిని బట్టి ప్రీ-మిల్లింగ్, ఎండ్ ట్రిమ్మింగ్, ఫైన్ ట్రిమ్మింగ్, కార్నర్ రౌండింగ్, స్క్రాపింగ్ మరియు బఫింగ్ ఉపయోగపడవచ్చు.
నియంత్రణ ప్రాప్యత, సర్దుబాటు సౌలభ్యం, విడిభాగాల లభ్యత మరియు నిర్వహణ అవసరాలు అన్నీ దీర్ఘకాలిక నిర్వహణ ఖర్చులను ప్రభావితం చేస్తాయి. కర్మాగారంలో అందుబాటులో ఉన్న ఆపరేటర్లు మరియు సాంకేతిక నిపుణుల కోసం పరికరాలు నిర్వహించదగినవిగా ఉండాలి.
విశ్వసనీయమైన సాంకేతిక కమ్యూనికేషన్ విషయాలు, ముఖ్యంగా విదేశీ కొనుగోలుదారులకు. ఆర్డర్ను నిర్ధారించే ముందు ఇన్స్టాలేషన్ మార్గదర్శకత్వం, ఆపరేటింగ్ సూచనలు, ట్రబుల్షూటింగ్ మద్దతు, విడి భాగాలు మరియు వారంటీ ఏర్పాట్ల గురించి అడగండి.
| కొనుగోలు అవసరం | అడిగే ప్రశ్నలు |
|---|---|
| ఉత్పత్తి సామర్థ్యం | యంత్రం రోజువారీ ఉత్పత్తి లక్ష్యానికి సరిపోతుందా? |
| ప్యానెల్ కొలతలు | వర్క్పీస్ మందం మరియు వెడల్పు మద్దతు ఉన్న పరిధిలో ఉన్నాయా? |
| అంచు పదార్థాలు | ఇది అవసరమైన అంచు పదార్థాలను ప్రాసెస్ చేయగలదా? |
| అంటుకునే వ్యవస్థ | జిగురు వ్యవస్థ ఎంచుకున్న అంటుకునే దానికి అనుకూలంగా ఉందా? |
| పూర్తి నాణ్యత | ఏ ట్రిమ్మింగ్ మరియు ఫినిషింగ్ యూనిట్లు చేర్చబడ్డాయి? |
| అమ్మకాల తర్వాత సేవ | సాంకేతిక సహాయం మరియు విడి భాగాలు అందుబాటులో ఉన్నాయా? |
తగిన యంత్రాలతో కూడా, స్థిరమైన ఉత్పత్తి ఫలితాలకు సరైన మెటీరియల్ తయారీ, యంత్ర సర్దుబాటు మరియు సాధారణ తనిఖీ అవసరం. కింది పద్ధతులు నివారించదగిన లోపాలను తగ్గించడంలో సహాయపడతాయి.
ప్రాసెస్ చేయడానికి ముందు దుమ్ము, వదులుగా ఉండే కణాలు మరియు కలుషితాలను తొలగించండి. బాండింగ్ స్టేషన్లోకి ప్రవేశించే ముందు దెబ్బతిన్న లేదా అసమాన అంచులను సరిచేయాలి.
అంటుకునే తయారీదారు అందించిన సిఫార్సు ఉష్ణోగ్రత పరిధిని అనుసరించండి. సరైన సెట్టింగ్ అంటుకునే సూత్రీకరణ, యంత్ర రూపకల్పన, ప్రాసెసింగ్ వేగం మరియు పర్యావరణ పరిస్థితులపై ఆధారపడి ఉంటుంది.
దాణా వేగంలో ఆకస్మిక మార్పులు అంటుకునే బదిలీ మరియు బంధ పరిస్థితులను ప్రభావితం చేయవచ్చు. మెటీరియల్ మరియు మెషిన్ కాన్ఫిగరేషన్కు తగిన స్థిరమైన ఉత్పత్తి వేగాన్ని ఉపయోగించండి.
ప్రెజర్ రోలర్లు తగినంత మరియు స్థిరమైన పరిచయాన్ని అందించాలి. అధిక లేదా తగినంత ఒత్తిడి పూర్తి అంచు యొక్క రూపాన్ని మరియు విశ్వసనీయతను ప్రభావితం చేయవచ్చు.
మెషిన్ సెటప్ తర్వాత మొదటి వర్క్పీస్లను తనిఖీ చేయండి మరియు ఉత్పత్తి సమయంలో తనిఖీలను పునరావృతం చేయండి. సంశ్లేషణ, అంచు అమరిక, గ్లూ లైన్లు, ట్రిమ్మింగ్ నాణ్యత మరియు ఉపరితల శుభ్రతను పరిశీలించండి.
సాధారణ నిర్వహణ ఊహించని పనికిరాని సమయాన్ని నిరోధించడంలో సహాయపడుతుంది మరియు స్థిరమైన ఉత్పత్తి పనితీరుకు మద్దతు ఇస్తుంది. నిర్వహణ విధానాలు ఎల్లప్పుడూ యంత్ర తయారీదారు యొక్క ఆపరేటింగ్ సూచనలను అనుసరించాలి, ప్రత్యేకించి వేడిచేసిన అంటుకునే వ్యవస్థలను నిర్వహించేటప్పుడు.
ఎడ్జ్ బ్యాండింగ్ మెషీన్ను కొనుగోలు చేయడం అనేది దీర్ఘకాలిక ఉత్పత్తి నిర్ణయం. యంత్రానికి మించి, కొనుగోలుదారులకు చెక్క పని అనువర్తనాలు, పరికరాల కాన్ఫిగరేషన్ మరియు పారిశ్రామిక ఉత్పత్తి యొక్క ఆచరణాత్మక సవాళ్లను అర్థం చేసుకునే సరఫరాదారు అవసరం.
రుయాన్ జుండింగ్డా మెషినరీ కో., లిమిటెడ్. అనేది యంత్రాల తయారీదారు, కొనుగోలుదారులు పరికరాల అవసరాలు మరియు తగిన ప్రాసెసింగ్ పరిష్కారాలను చర్చించడానికి సంప్రదించవచ్చు. యంత్ర సరఫరాదారుని మూల్యాంకనం చేసేటప్పుడు, ఉద్దేశించిన ప్యానెల్ కొలతలు, అంచు పదార్థాలు, అంటుకునే అవసరాలు, ఉత్పత్తి సామర్థ్యం మరియు కావలసిన ముగింపు ఫలితాలను తెలియజేయడం చాలా ముఖ్యం.
కొనుగోలు చేయడానికి ముందు వివరణాత్మక సాంకేతిక చర్చ కాన్ఫిగరేషన్ అపార్థాలను తగ్గించడంలో సహాయపడుతుంది మరియు ఎంచుకున్న పరికరం ఉద్దేశించిన అప్లికేషన్కు తగినదని నిర్ధారించుకోవచ్చు.
ఈ వివరాలను అందించడం వలన తయారీదారు అప్లికేషన్ను మూల్యాంకనం చేయడం మరియు తగిన మెషీన్ కాన్ఫిగరేషన్ను సిఫార్సు చేయడం సులభం చేస్తుంది.
వేడిచేసిన అంటుకునే మరియు ఒత్తిడిని ఉపయోగించి బహిర్గతమైన ప్యానెల్ అంచులకు అంచు పదార్థాలను జోడించడం దీని ముఖ్య ఉద్దేశ్యం. ఈ ప్రక్రియ ఫర్నిచర్ ప్యానెళ్ల రూపాన్ని మెరుగుపరుస్తుంది మరియు వాటి బహిర్గత కోర్లను రక్షించడంలో సహాయపడుతుంది.
మెషీన్ కాన్ఫిగరేషన్పై ఆధారపడి, సాధారణ మెటీరియల్లలో PVC, ABS, మెలమైన్ మరియు కలప పొరలు ఉంటాయి. కొనుగోలు చేసే ముందు కొనుగోలుదారులు మద్దతు ఉన్న మెటీరియల్ మందం మరియు వెడల్పును నిర్ధారించాలి.
EVA ప్రధానంగా శీతలీకరణ మరియు ఘనీభవనం ద్వారా బంధాన్ని ఏర్పరుస్తుంది, అయితే PUR తేమ-ప్రేరేపిత రసాయన క్యూరింగ్ ప్రక్రియకు లోనవుతుంది. PUR సాధారణంగా సరైన క్యూరింగ్ తర్వాత మెరుగైన వేడి మరియు తేమ నిరోధకతను అందిస్తుంది, అయితే అనుకూలమైన పరికరాలు మరియు మరింత జాగ్రత్తగా నిర్వహించడం అవసరం.
సాధారణ కారణాలు సరికాని అంటుకునే ఉష్ణోగ్రత, తగినంత గ్లూ కవరేజ్, కలుషితమైన ప్యానెల్ అంచులు, అననుకూల పదార్థాలు మరియు సరిపోని ఒత్తిడి. ఈ కారకాలను క్రమపద్ధతిలో తనిఖీ చేయడం సమస్య యొక్క మూలాన్ని గుర్తించడంలో సహాయపడుతుంది.
అనేక యంత్రాలు పేర్కొన్న ఆపరేటింగ్ పరిధిలో బహుళ అంచుల మందాలకు మద్దతు ఇస్తాయి. అయినప్పటికీ, మెటీరియల్ని మార్చేటప్పుడు ఆపరేటర్లు ఫీడింగ్ గైడ్లు, ట్రిమ్మింగ్ యూనిట్లు మరియు ప్రెజర్ సెట్టింగ్లను సర్దుబాటు చేయాల్సి ఉంటుంది.
వారు అనుకూలమైన అంటుకునే మరియు అంచు పదార్థాలను ఉపయోగించాలి, స్థిరమైన గ్లూ అప్లికేషన్ను నిర్వహించాలి, ఉష్ణోగ్రత మరియు పీడనాన్ని ఆప్టిమైజ్ చేయాలి మరియు ఖచ్చితమైన యంత్ర అమరికను నిర్ధారించాలి. సాధించగల ప్రదర్శన కూడా అంటుకునే సూత్రీకరణ మరియు అంచు నిర్మాణంపై ఆధారపడి ఉంటుంది.
అవును, యంత్రం యొక్క సామర్థ్యం, పరిమాణం, నిర్వహణ అవసరాలు మరియు పెట్టుబడి వ్యయం వర్క్షాప్ ఉత్పత్తి అవసరాలకు సరిపోలాయి. చిన్న తయారీదారులు అనవసరమైన ఆటోమేటెడ్ ఫంక్షన్లను కొనుగోలు చేయడం కంటే సరళమైన కాన్ఫిగరేషన్ నుండి ప్రయోజనం పొందవచ్చు.
ప్రాథమిక శుభ్రపరచడం మరియు తనిఖీ రోజువారీ దినచర్యలో భాగంగా ఉండాలి. అంటుకునే వ్యవస్థ మరియు ఇతర భాగాలకు అంటుకునే రకం, యంత్ర సూచనలు మరియు ఉత్పత్తి పరిస్థితుల ప్రకారం శుభ్రపరచడం అవసరం.
ప్రాసెసింగ్ సామర్థ్యం, మద్దతు ఉన్న ప్యానెల్ కొలతలు, ఎడ్జ్ మెటీరియల్ అనుకూలత, అంటుకునే సిస్టమ్, ఫినిషింగ్ ఫంక్షన్లు, ఎలక్ట్రికల్ అవసరాలు, నిర్వహణ అవసరాలు మరియు అమ్మకాల తర్వాత మద్దతును సమీక్షించండి. సాధ్యమైనప్పుడు ప్రతినిధి వర్క్పీస్లను పరీక్షించడం కూడా సిఫార్సు చేయబడింది.
అవును. అనేక ఎడ్జ్ ప్రాసెసింగ్ కార్యకలాపాలను ఏకీకృతం చేయడం ద్వారా, తగిన విధంగా కాన్ఫిగర్ చేయబడిన యంత్రం మాన్యువల్ హ్యాండ్లింగ్ను తగ్గిస్తుంది, ప్రాసెసింగ్ అనుగుణ్యతను మెరుగుపరుస్తుంది మరియు ప్రతి ఆపరేషన్ని విడివిడిగా చేయడంతో పోలిస్తే ఉత్పత్తి సమయాన్ని తగ్గిస్తుంది.
ఆధునిక ఫర్నిచర్ మరియు చెక్క పని ఉత్పత్తిలో హాట్ మెల్ట్ ఎడ్జ్ బ్యాండింగ్ మెషిన్ ముఖ్యమైన పాత్ర పోషిస్తుంది. నియంత్రిత అంటుకునే అప్లికేషన్, ఖచ్చితమైన స్ట్రిప్ ఫీడింగ్, స్థిరమైన ఒత్తిడి మరియు సమర్థవంతమైన ట్రిమ్మింగ్ కలపడం ద్వారా, తయారీదారులు క్లీనర్ మరియు మరింత స్థిరమైన ప్యానెల్ అంచులను ఉత్పత్తి చేయడంలో సహాయపడుతుంది.
ఏది ఏమైనప్పటికీ, తగిన పరికరాలను ఎంచుకోవడం, అంచు పదార్థాలతో అంటుకునే పదార్థాలను సరిపోల్చడం, సరైన ప్రాసెసింగ్ పరిస్థితులను నిర్వహించడం మరియు సాధారణ నిర్వహణ విధానాలను అనుసరించడం వంటి వాటిపై మంచి ఫలితాలు ఆధారపడి ఉంటాయి.
ఫర్నీచర్ తయారీదారులు తమ ఉత్పత్తి సామర్థ్యాలను అప్గ్రేడ్ చేయాలని యోచిస్తున్నప్పుడు, ఒకే మెషీన్ స్పెసిఫికేషన్పై దృష్టి పెట్టడం కంటే వాస్తవ వర్క్పీస్ అవసరాలను అంచనా వేయడం అత్యంత ప్రభావవంతమైన విధానం. తగిన కాన్ఫిగరేషన్ ఉత్పత్తి సామర్థ్యాన్ని మెరుగుపరుస్తుంది, నివారించదగిన వ్యర్థాలను తగ్గిస్తుంది మరియు మరింత స్థిరమైన తుది ఉత్పత్తి నాణ్యతకు మద్దతు ఇస్తుంది.
మీరు మీ ఫర్నిచర్ ఉత్పత్తి ప్రక్రియను మెరుగుపరచాలని లేదా ఇప్పటికే ఉన్న మీ చెక్క పని పరికరాలను అప్గ్రేడ్ చేయాలని ప్లాన్ చేస్తున్నారా?
సంప్రదించండిరుయాన్ జుండింగ్డా మెషినరీ కో., లిమిటెడ్. మీ అప్లికేషన్ అవసరాలు, మెటీరియల్ స్పెసిఫికేషన్లు మరియు ఉత్పత్తి లక్ష్యాలను చర్చించడానికి. మీ వ్యాపారం కోసం తగిన యంత్ర పరిష్కారాలను అన్వేషించడంలో మా బృందం మీకు సహాయం చేస్తుంది.
పరికరాల ఎంపికల గురించి మరింత తెలుసుకోవడానికి మరియు తదుపరి ఉత్పత్తి సమాచారాన్ని అభ్యర్థించడానికి ఈరోజే మమ్మల్ని సంప్రదించండి.
మమ్మల్ని సంప్రదించండిగమనిక: మెషిన్ కాన్ఫిగరేషన్లు, ప్రాసెసింగ్ పరిధులు, అంటుకునే అనుకూలత మరియు ఉత్పత్తి పనితీరు మోడల్ను బట్టి మారుతూ ఉంటాయి. ఆర్డర్ చేయడానికి ముందు పరికరాలు మరియు అంటుకునే తయారీదారులతో సాంకేతిక వివరాలను ఎల్లప్పుడూ నిర్ధారించండి.
-